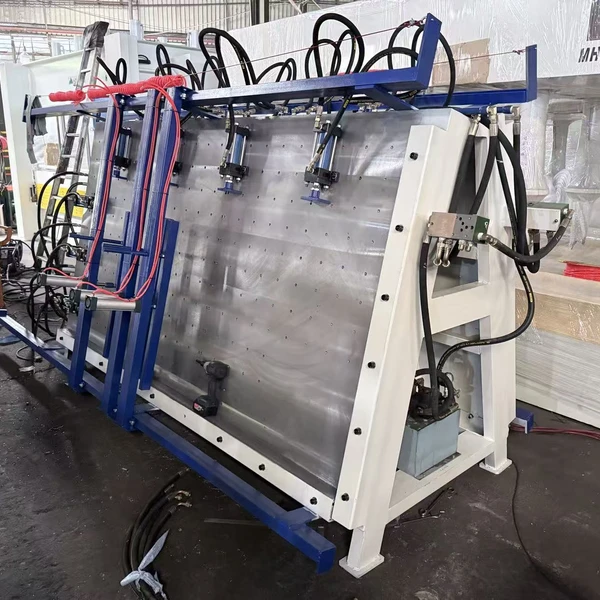
Станок для сборки дверных коробок
Профессиональное оборудование для производства дверных коробок: эффективная сборка и высокая точность.
Станок для сборки дверных коробок превращает сборку и прессование дверных полотен, фасадов и мебельных рамок в единый пост. Передние, задние и боковые гидроцилиндры сжимают одновременно — за один цикл проклеенные соединения фиксируются, прямые углы нагружаются равномерно, без щелей и трещин. По сравнению с ручной сборкой на клиньях станок даёт точные углы и стабильное качество партии.
Выбор станка определяется максимальным размером сборки: MH2210 собирает коробки до 1220×2440 мм — стандартное дверное полотно целиком за один раз. Для негабаритных рамок или полных корпусных рам пришлите размер наибольшей рамы — подберём станок с запасом, чтобы крупные рамы гарантированно помещались.
Особенности
- Передние, задние и боковые цилиндры сжимают одновременно — фиксация за один цикл
- Максимальный размер сборки 1220×2440 мм — стандартное полотно за одну установку
- Прямые углы нагружены равномерно — без щелей и трещин, углы стабильны от партии к партии
- Работа по постам: один на загрузку, один на выгрузку — и комплект собирается
- Подходит для дверных полотен, фасадов, столярных окон/дверей и мебельных рам
Что указать для запроса цены
- Тип рамок (полотна / фасады / оконные рамы / мебельные рамы) и максимальные размеры
- Толщина рамок и сечение брусков
- Суточный выпуск рамок и такт сборки
- Способ нанесения клея (ручной / с аппликатором)
- Нужен ли поворотный стол или двухпостная поочередная работа
Частые вопросы
Сколько рамок за один цикл?
Стандартная практика — одна рамка за цикл: так достигается максимальное усилие и самые точные углы. Для малых рамок (фасады, ящики) несколько штук раскладываются рядом и прессуются одновременно; количество зависит от размера рамок. Пришлите список ходовых размеров — посчитаем выпуск за цикл и за смену.
Можно ли прессовать фигурные или скошенные рамки?
Стандартный станок прессует прямоугольные рамки 90 градусов. Рамки со скосом (45-градусные багетные, наличники) делаются заменой базирующей оснастки; полностью фигурные криволинейные рамки для станочного прессования не годятся — лучше сегментные струбцины. Пришлите чертежи ваших рамок — мы оценим, можно ли их прессовать и как.
Нанесение клея перед сборкой — вручную или с оборудованием?
Для малых партий можно наносить клей вручную и затем прессовать; при стабильных партиях рекомендуем аппликатор — расход клея равномернее и прочность соединений стабильнее. Мы встроим операцию склейки в компоновку поста и при необходимости поставим аппликатор вместе со станком.
Как он стыкуется с полной линией производства дверей?
Типовая цепочка: раскрой → профилирование/фрезеровка → нанесение клея → пресс сборки коробок → технологическая выдержка → шлифовка → облицовка или окраска. Перед станком — пост склейки, после — стеллажи выдержки и участок шлифовки. Планируя полную линию, мы согласуем такт сборочного пресса с соседними постами, чтобы нигде не было затора.